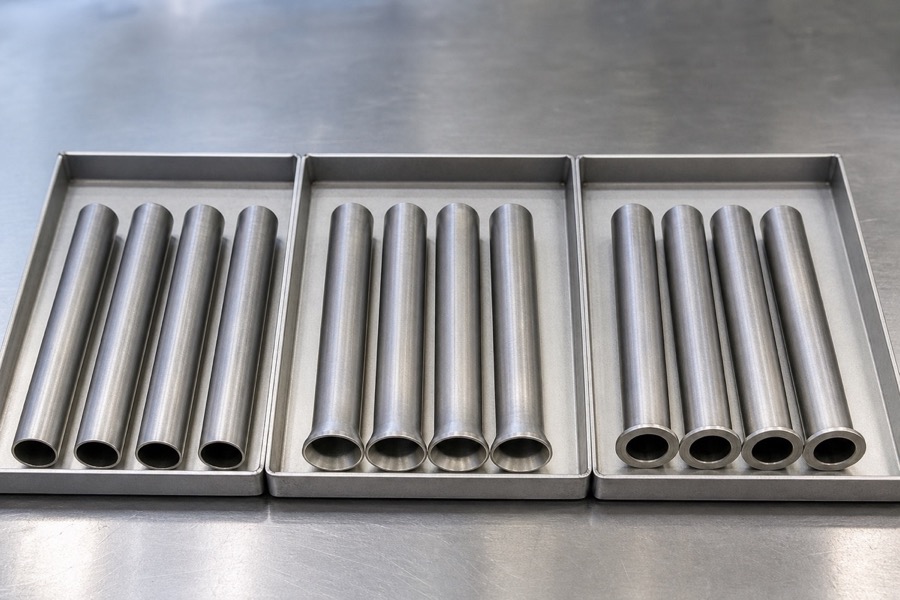
不锈钢毛细管可以折弯,但不是所有规格都能随意弯。管件能不能弯、最小弯曲半径是多少、弯后会不会开裂或塌陷,主要取决于三件事:材质与供货状态、壁厚与外径的比例、以及弯曲半径的大小。一般来说,退火软态、壁厚相对较厚、弯曲半径较大的管更容易折弯;硬态、薄壁、接近极限半径的管,开裂、起皱和截面变形的风险会明显上升。实际能不能做,应先确认用途和尺寸,再通过图纸评审和样品试弯验证,具体以样品确认和企业书面回复为准。
先确认管件能不能弯:材质、状态和半径三件事
判断不锈钢毛细管能不能折弯,第一步不是看设备,而是看管件本身的条件。材质决定了可塑性,304不锈钢毛细管和316L不锈钢毛细管在冷弯时都有一定延展性,316L因含钼在部分工况下耐蚀性更好,但两者都更适合在软态下弯曲。供货状态更关键:退火软态的管延展性好,适合冷弯;冷拔硬态的管强度高、弹性大,弯曲时更容易回弹甚至开裂。
第二是壁厚与外径的比例。同样的外径,壁厚越薄,弯曲时内侧越容易起皱、外侧越容易拉裂,截面也越容易变成椭圆。第三是弯曲半径:半径越小,外侧拉伸应变越大,对材料和工艺的要求越高。把这三件事放在一起评估,才能初步判断某个规格是否可以折弯,而不是只凭外径或材质下结论。
软态和硬态折弯有什么差别
同样牌号的管,退火软态和冷拔硬态在折弯上的表现差别很大。软态管经过退火,晶粒组织较均匀,延展性好,在较小半径下也不容易开裂,弯后截面变形相对可控,适合需要一定弯曲成形量、又要求内孔通畅的场合。这类管在弯后如需恢复强度或消除加工硬化,可按要求再与供应方讨论后续处理。
硬态管强度高、尺寸精度好,但塑性低、回弹大。用硬态管折弯,往往需要更大的弯曲半径,回弹补偿量也更大;当半径接近材料极限时,外侧容易开裂,内侧容易起皱。因此在询价时,应明确告诉供应方管件是软态还是硬态、是否需要弯后保持较高强度,以及大致的使用温度和环境,由供应方结合材质与状态判断更适合直接折弯还是先退火再弯。
弯曲半径怎么定,为什么不能只看外径倍数
工程上常听到“几倍外径的弯曲半径”这种说法,例如3D、5D表示半径是外径的3倍、5倍。这只是初步参考,不能当作唯一依据。真正决定能不能弯的是外侧的拉伸应变,而应变与壁厚、外径和半径的比例都有关:壁厚越薄、半径越小,外侧应变越大,越容易开裂;内孔相对较小而壁厚较厚时,反而更能承受较小半径的弯曲。
因此,确认弯曲半径时应同时提供外径、内径或壁厚、材质和状态,并说明弯曲是单弯、多弯还是空间弯,各段的角度和长度是多少。若图纸只写了外径和半径,往往不足以评审,需要补齐壁厚或内径以及关键尺寸。最小弯曲半径不是固定值,而应结合上述条件评估,最终以试弯样品的结果和企业书面回复为准。
回弹怎么补偿,弯后尺寸怎么控制
金属冷弯后都会有回弹,半径越大、材料越硬、回弹越明显。回弹会让实际弯曲角度和半径偏离设计值,因此折弯时通常需要预压过量,或在模具上留出补偿量,使回弹后达到目标角度。管材还多一个特点:弯曲时截面趋向椭圆,外侧壁厚减薄、内侧增厚,这些变化会同时影响回弹和后续装配。
要把弯后尺寸控制好,通常的做法是先做试弯,测量回弹后的实际角度和半径,再据此调整工装和补偿量,固化成小批量验证参数后再进入批量。对角度或半径要求较高的零件,建议在图纸中标注基准、关键角度和允许偏差,并约定以样品封样作为批量验收依据。回弹量受材质、状态和半径共同影响,不宜用固定经验值套用。
薄壁管折弯怎么避免塌陷、起皱和开裂
薄壁不锈钢毛细管弯曲时,最常见的缺陷是内侧起皱、外侧开裂和截面塌陷。内壁缺少支撑时,管子在弯曲中容易被压扁,导致内孔变成椭圆甚至堵孔。为减少这类问题,常用做法是在管内加装芯棒或填充支撑介质,帮助管壁在弯曲中保持形状;对特别薄的管,还会考虑分段弯曲或减小单次变形量。
开裂多与延展性不足、半径过小或弯曲速度过快有关,可通过选用软态管、增大弯曲半径、分步成形来降低风险。起皱则与内侧受压失稳有关,需要合适的芯棒位置和支撑长度。需要说明的是,具体采用哪种芯棒、是否需要填充、弯几次,都取决于管径、壁厚、半径和设备条件,应由供应方试弯确认,不能只按经验判断。
折弯后要检验哪些项目
折弯完成不等于合格,还要按用途检验关键项目。尺寸方面,要核对弯曲角度、弯曲半径、各段直线长度以及端点位置;截面方面,要观察弯段是否存在椭圆化、塌陷或明显变薄;表面方面,要检查外侧有无裂纹、内侧有无起皱和划伤。对内孔有洁净或通畅要求的零件,还应确认内壁无残留、无毛刺、无支撑介质遗留。
如果折弯件还要承压、气密或与其他零件焊接装配,检验要求会更高,需要结合使用条件约定检测方法。建议在技术文件中写明检验项目、抽样方式和判定规则,并在样品阶段先行确认。东莞烨发可结合不锈钢毛细管、不锈钢精密管和精密不锈钢小管的折弯与其他加工需求进行评审,具体工艺可行性以图纸评审、样品确认和企业书面回复为准。
| 关注因素 | 对折弯的影响 | 确认方式 |
|---|---|---|
| 材质与状态 | 软态延展性好易弯,硬态弹性大易回弹开裂 | 说明牌号与供货状态 |
| 壁厚与外径比 | 薄壁易塌陷起皱,厚壁更易承受小半径 | 提供外径与壁厚或内径 |
| 弯曲半径 | 半径越小外侧拉伸应变越大 | 标注各段半径与角度 |
| 弯曲形式 | 单弯、多弯、空间弯难度不同 | 提供完整折弯图 |
| 回弹与补偿 | 角度半径会偏移,需预留补偿量 | 先试弯再固化参数 |
| 支撑与芯棒 | 决定薄壁是否塌陷或起皱 | 视管径壁厚试弯确认 |
| 折弯后检验 | 角度、截面、表面、内孔是否达标 | 约定项目与判定规则 |
常见问题
不锈钢毛细管一定可以折弯吗?
不一定。能不能折弯取决于材质、供货状态、壁厚与外径的比例以及弯曲半径。软态、壁厚相对较厚、半径较大的管更容易折弯;硬态、薄壁或接近极限半径的管,开裂、起皱和塌陷的风险更高。是否可行应先确认用途和尺寸,再通过试弯和样品确认判断,具体以企业书面回复为准。
最小弯曲半径有没有固定标准?
没有可以套用的固定值。常见的几倍外径只是初步参考,实际最小半径与壁厚、外径、材质状态和弯曲形式都有关系。壁厚越薄、半径越小,外侧越容易开裂。确认时应提供完整的尺寸和使用要求,由供应方结合试弯结果给出可行范围,并以样品确认的结论为准。
折弯后回弹怎么处理?
回弹是冷弯的必然现象,半径越大、材料越硬越明显。通常通过预压过量或模具补偿量来抵消,使回弹后达到目标角度和半径。管材弯曲还伴随截面椭圆化和壁厚变化,需要先试弯、测量实际回弹,再调整工装并固化成批量参数。回弹量不宜用固定经验值套用,应以试弯验证为准。
本文用于采购沟通和技术评审。具体材料适用性、规格、公差、工艺、价格与交期,以图纸评审、样品确认和企业书面回复为准。