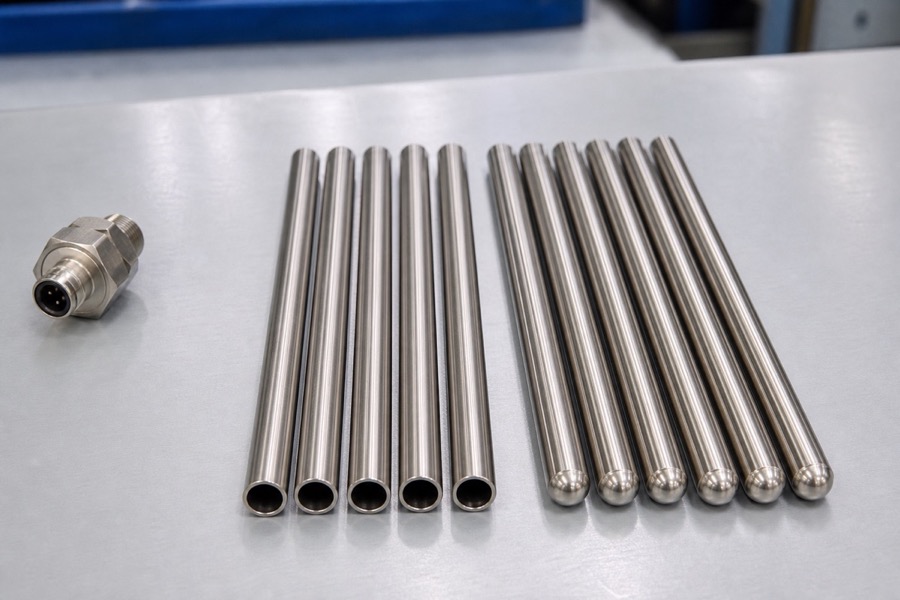
传感器保护管需要关注直线度、同心度和端面质量,因为这三项会共同影响探针能否顺利装入、感应元件是否居中、保护间隙是否均匀,以及管端与连接件能否稳定配合。只检查外径、内径和长度,可能仍会出现插入卡滞、局部摩擦、端部偏斜、密封不稳或装配后姿态偏移。采购时应根据有效长度、内外配合、端部结构和检测条件,明确形位基准、测量区间、允许边缘状态与抽检方式;具体能力以图纸评审和样品实测为准。
直线度决定长细保护管能否顺利装配
传感器保护管通常具有外径较小、长度相对较长的特点。管体即使各截面的外径都合格,只要整体弯曲或局部弓形明显,插入壳体、导向孔或安装座时仍可能卡滞。内部需要穿入探针、导线或感应芯体时,弯曲还会压缩局部间隙,增加摩擦和装配损伤风险。
直线度应结合实际有效长度讨论。短样段看起来很直,不代表整支长管的累计偏移满足装配;只写“校直”也没有形成可执行的验收条件。图纸可说明测量长度、基准放置方式和功能性通装要求,供应方再依据管径、壁厚、材料状态与后续加工评估制造方案。
同心度关系到内孔、外圆和探针位置
保护管的外圆通常负责与设备孔位、密封件或安装座配合,内孔则为传感元件、芯杆或导线提供空间。若内外圆中心偏离,某一侧壁厚会相对偏薄,内孔与外部安装基准也可能不在同一轴线上。结果可能是探针偏向一侧、局部间隙不足,或者端部加工后出现肉厚不均。
采购沟通中要区分壁厚均匀性、同轴关系和圆度,它们不是同一个指标。对于功能上只要求通孔的零件,可用通针或芯棒验证;需要居中、焊接、封头或精密套合时,则应明确基准、测量截面和评价方法。不能把理论上的外径减内径换算值直接当作实际同心度。
端面质量影响定位、密封和后续封装
传感器管端常用于抵靠定位、焊接封装、装配接头或形成介质入口。端面倾斜会让实际接触发生在局部位置,导致装配高度不一致;毛刺和翻边可能划伤密封件、阻碍芯体进入或产生可脱落颗粒;切割塌口还会改变有效内径。
端面要求应描述垂直度或允许的倾斜状态、内外毛刺边界、是否倒角以及倒角后的有效配合长度。需要焊接或封头时,还要为后续工艺保留合适的边缘和壁厚,不能为了外观看起来光亮而过度修磨。最终验收应针对完成去毛刺、清洗和干燥后的交付状态。
三项几何要求必须结合实际功能确定优先级
不同传感器结构的主控项目并不相同。用于穿线和防护的套管,可能优先关注内孔通畅、直线度和端面无锐边;用于探针居中和固定间隙的结构,会更重视内外圆轴线关系;需要与接头、法兰或密封件配合的零件,则要同时控制外径配合区和端面定位。
图纸不宜把所有几何项目都设置成同一等级。过多且相互制约的严格要求会增加制造和检验难度,也可能造成报价无法比较。较稳妥的做法是先列出失效后果和关键装配关系,指定必须保证的功能尺寸,再让供应方评审材料状态、加工顺序与可检验性。
加工顺序会改变最终直线度和端面状态
定尺切割、夹持、倒角、开孔、缩口、焊接和清洗都可能影响细长薄壁管的最终形态。夹持过紧可能造成局部椭圆,单侧加工或热输入可能引起偏移,端部成形后再校直又可能改变已完成的定位特征。因此检验应安排在关键工序之后,并明确测量的是原管、半成品还是最终成品。
批量生产前可通过首件确认装夹基准、加工顺序、端面状态和功能装配。换料、换刀、调整夹具或发生异常后,需要重新核对关键项目。烨发金属可结合传感器不锈钢精密管供应、定尺、倒角、去毛刺、开孔与清洗需求进行评审,实际工艺以图纸和样品确认为准。
批量验收需要统一测量基准和抽样方法
直线度和同心度的测量结果会受到支撑方式、旋转方式、测量长度、量具精度和取点位置影响。采购方与供应方如果采用不同基准,即使测量同一支管也可能得到不同结论。技术文件应说明基准面、有效区间、测量设备或双方认可的功能检具,并约定争议复测方式。
除尺寸数据外,建议保留首件记录、端面放大照片或限度样品。批量抽检频次应结合数量、工艺稳定性和失效风险确定;对会直接影响装配的项目,可增加通装或配套件验证。包装还要防止运输中弯曲、端口碰伤和颗粒重新进入内孔,使到货状态与检验状态保持一致。
询价和图纸建议确认的参数
| 使用功能 | 保护、穿线、导向、测温、取样、密封连接或其他用途 |
|---|---|
| 基础尺寸 | 材质、外径、内径或壁厚、总长及各项公差 |
| 装配关系 | 配套探针、芯杆、导线、安装孔、接头或密封件尺寸 |
| 形位要求 | 直线度测量长度、内外圆基准、圆度和壁厚均匀性 |
| 端面状态 | 垂直度、内外毛刺、倒角、塌口、锐边和有效配合长度 |
| 二次加工 | 定尺、倒角、开孔、缩口、封头、焊接、清洗或其他工序 |
| 检验方法 | 量具、支撑方式、测量位置、通装检具、抽检比例和复测规则 |
| 包装交付 | 防弯曲、防碰伤、内孔防污染、标签和批次追溯要求 |
常见问题
传感器保护管外径和内径合格,为什么仍然装不进去?
可能是整支管的直线度、局部椭圆、端口翻边或实际装配基准不一致。应结合有效长度做通装,并检查端面、内孔和配套孔位,而不是只测单个截面尺寸。
同心度和壁厚均匀性是一回事吗?
不是完全相同。壁厚均匀性反映各方向肉厚差异,同心度关注内外圆或相关特征的轴线关系。两者有关联,但评价基准和检测方法应按功能要求分别确认。
传感器管端面只要没有明显毛刺就可以吗?
不一定。还要检查端面倾斜、塌口、翻边、锐边、倒角和清洁状态,并确认是否影响定位、密封、焊接或探针插入。验收边界应在图纸或样品中明确。
直线度应该在加工前还是加工后检测?
原管可以作为来料控制,但交付判定应针对完成切割、孔槽、端部加工、清洗等工序后的最终状态。关键工序后可增加过程检查,防止后续加工使管体再次变形。
本文用于采购沟通和技术评审。具体材料适用性、规格、公差、工艺、价格与交期,以图纸评审、样品确认和企业书面回复为准。